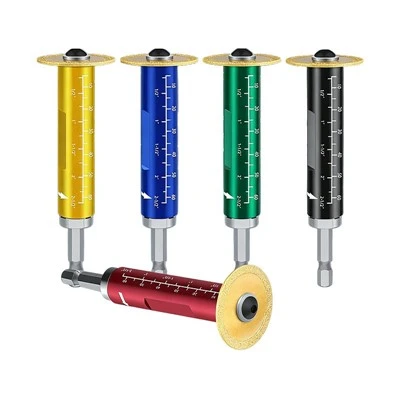
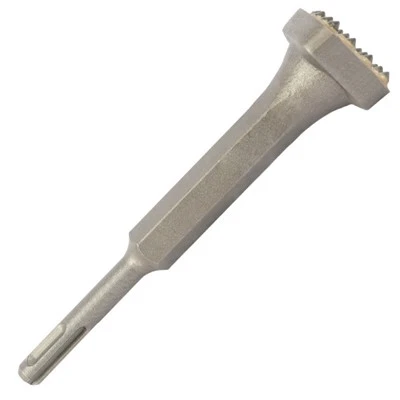
Процес производње клипњаче за тестере за рупу углавном користи челичне шипке од 45#, 40Цр или легиране конструкцијске челичне шипке. Након сечења и слепљивања, врши се претходно окретање да би се формирао основни облик клипњаче, укључујући пречник шипке, спојни крај и прототип положаја монтаже главе резача. Ова фаза углавном контролише основну тачност димензија.
Користећи стругове, глодалице или ЦНЦ машинску опрему, кључни делови као што су шестоугаона дршка и спојни крај са навојем се прецизно обрађују како би се обезбедила тачност уклапања са стезном главом и тестером за рупе. Истовремено, коаксијалност и храпавост површине се контролишу да би се смањили ексцентрицитет и вибрације током велике{1}}брзине ротације.
Клипњача обично захтева топлотну обраду (гашење + каљење) да би се побољшала укупна чврстоћа и жилавост, омогућавајући јој да издржи велика оптерећења обртног момента без деформације или лома. За врхунске-производе, локални третман за површинско ојачавање такође може да се примени да би се побољшала отпорност на хабање.
Уобичајени површински третмани укључују зацрњење, цинковање или хромирање ради побољшања отпорности на рђу. Готов производ такође треба да се подвргне тестирању коаксијалности, тестирању тврдоће и тестирању склопа како би се осигурала стабилна веза, несметан рад и поуздана сигурност у стварној употреби.